


Una empresa de maquinaria logra avances duales en eficiencia y calidad
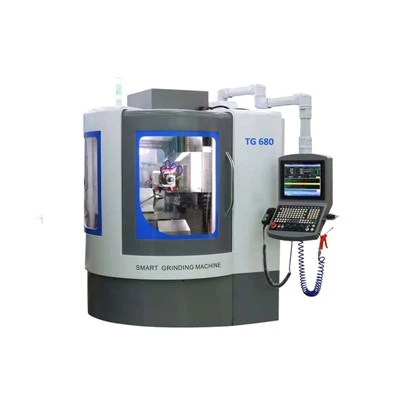
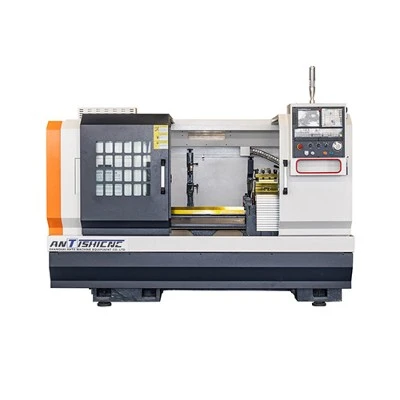
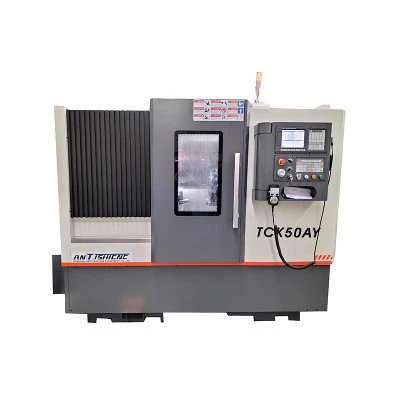
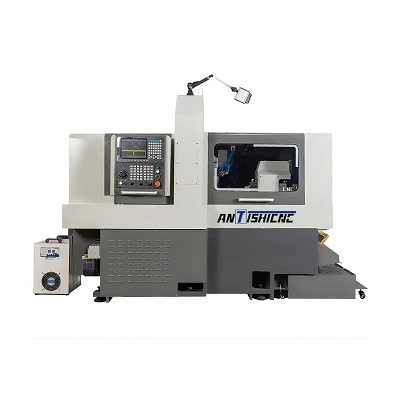
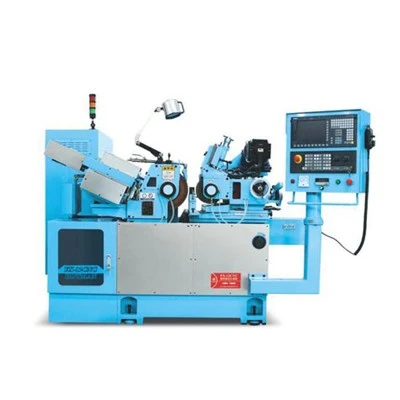
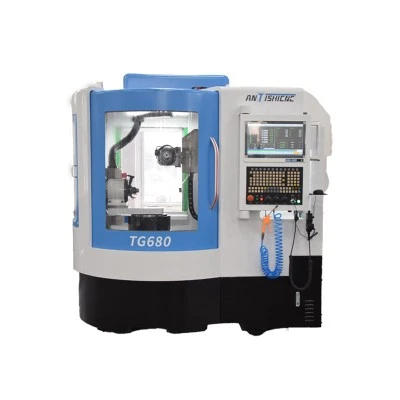
En la fabricación mecánica moderna, los casquillos metálicos (componentes clave que soportan los ejes giratorios y reducen la fricción) desempeñan un papel vital. Su precisión de mecanizado afecta directamente a la estabilidad operativa y a la vida útil de máquinas enteras. Hoy en día, los tornos CNC, con sus ventajas de alta precisión y eficiencia, se han convertido en el equipo principal para la producción de bujes, lo que ha traído cambios transformadores a la industria. Un caso reciente de una empresa de fabricación de motores eléctricos muestra que después de introducir los tornos CNC, la tasa de calificación de las piezas de casquillos aumentó del 85 % al 99,2 %, y la producción en un solo-turno aumentó un 40 %, lo que destaca el poderoso papel que desempeñan los equipos CNC en la mejora de las capacidades de fabricación.
Adaptación tecnológica: control de precisión desde el material hasta el proceso
La razón por la que los tornos CNC son-adecuados para el mecanizado de casquillos radica en su amplia adaptabilidad a procesos complejos. Los casquillos suelen tener una estructura cilíndrica y requieren tolerancias estrictas tanto en el diámetro interior como en el exterior, así como una alta concentricidad. A menudo se requiere que la rugosidad de la superficie sea inferior a Ra 1,6 μm. Los tornos CNC, equipados con husillos de alta-precisión y sistemas de servoaccionamiento, logran una precisión de control de avance al nivel de 0,001 mm, satisfaciendo plenamente las demandas de componentes de tan alta-precisión.
En términos de procesamiento de materiales, para materiales fácilmente mecanizables como aleaciones de cobre y aluminio, los tornos CNC combinados con herramientas de carburo y velocidades de 1500 a 3000 rpm permiten un corte de alta-velocidad y evitan que las herramientas se peguen. Para bujes de acero de aleación de alta-resistencia, los parámetros de corte optimizados (velocidad de avance de 0,1 a 0,2 mm/r, profundidad de corte de 1 a 3 mm) junto con herramientas recubiertas ayudan a reducir el desgaste y garantizan la estabilidad del mecanizado. En un caso, una empresa que mecanizaba casquillos de acero inoxidable utilizó la función de velocidad de superficie constante del torno, mejorando la rugosidad de la superficie exterior de Ra 3,2 μm a Ra 0,8 μm, cumpliendo con los requisitos de ensamblaje de motores eléctricos de alta-.
Estudio de caso: Una revolución de "calidad y eficiencia" en el mecanizado de bujes de motores
Un fabricante de motores de bombas dependía anteriormente de tornos convencionales para procesar casquillos de latón de φ45 mm × 120 mm y se encontró con tres problemas principales:
•La alimentación manual provocó importantes fluctuaciones dimensionales
•La concentricidad entre el orificio y el diámetro exterior a menudo superaba los 0,03 mm.
•Los cambios de herramientas consumían mucho tiempo-y limitaban la producción a 300 piezas por turno.
Además, el acabado superficial insuficiente requirió un paso de pulido adicional.
Con la introducción de los tornos CNC, el proceso de producción se mejoró por completo. Se importaron dibujos CAD al sistema de programación automática para generar trayectorias de herramientas optimizadas: al torneado de desbaste del diámetro exterior (profundidad de corte de 2 mm) le siguió el torneado de acabado (velocidad de avance de 0,05 mm/r) para lograr una alta precisión dimensional. El mecanizado del orificio interior utilizó una combinación de mandrinado en desbaste y escariado de precisión con herramientas enfriadas internamente para minimizar la deformación térmica. La función de centrado automático del mandril de tres mordazas mantuvo la concentricidad dentro de 0,01 mm, eliminando la necesidad de corrección pos-procesamiento.
"El equipo ahora maneja todo el proceso (carga, corte, cambio de herramientas y descarga) de forma automática. Los operadores sólo necesitan monitorear el sistema", dijo el supervisor de producción de la empresa.
La producción por turno aumentó a 420 piezas y, como se logró el acabado superficial requerido, se eliminó el paso de pulido.
Esto redujo los costos de procesamiento en 1200 RMB por tonelada de producto. En sólo tres meses, los ahorros en materias primas y mano de obra superaron los 800.000 RMB.

Aplicaciones en expansión: de la automoción a la aeroespacial
La flexibilidad de los tornos CNC les permite sobresalir en el mecanizado de casquillos de diversas especificaciones. En la industria automotriz, un fabricante utiliza tornos CNC para producir casquillos escalonados para transmisiones. Al utilizar una torreta de herramientas múltiples-, operaciones como tornear el diámetro exterior, la cara del extremo y el roscado se completan en una sola configuración, lo que reduce la cantidad de procesos de cinco a dos y acorta el ciclo de producción en un 60 %.
En el sector aeroespacial, para el mecanizado de casquillos de aleación de titanio, los tornos CNC equipados con sistemas de enfriamiento de alta-presión controlan eficazmente las temperaturas de corte y mantienen la precisión de las piezas dentro de 0,005 mm, cumpliendo con los estrictos estándares.
Conclusión
Desde motores eléctricos y bombas hasta automóviles y el sector aeroespacial, los tornos CNC están redefiniendo los estándares de fabricación de casquillos metálicos gracias a su doble fortaleza en precisión y productividad. A medida que la fabricación inteligente continúa evolucionando, su integración con sistemas automatizados de carga/descarga y equipos de inspección en línea hará avanzar aún más la producción de casquillos hacia una nueva era de procesos no tripulados y totalmente rastreables, ofreciendo un fuerte apoyo para el desarrollo de la fabricación de equipos de alta-.